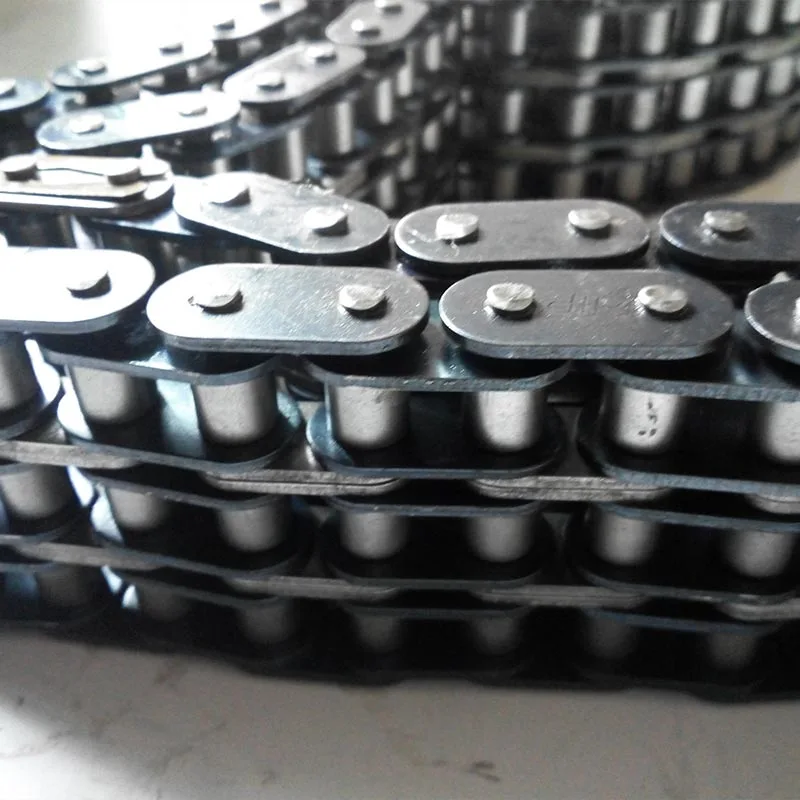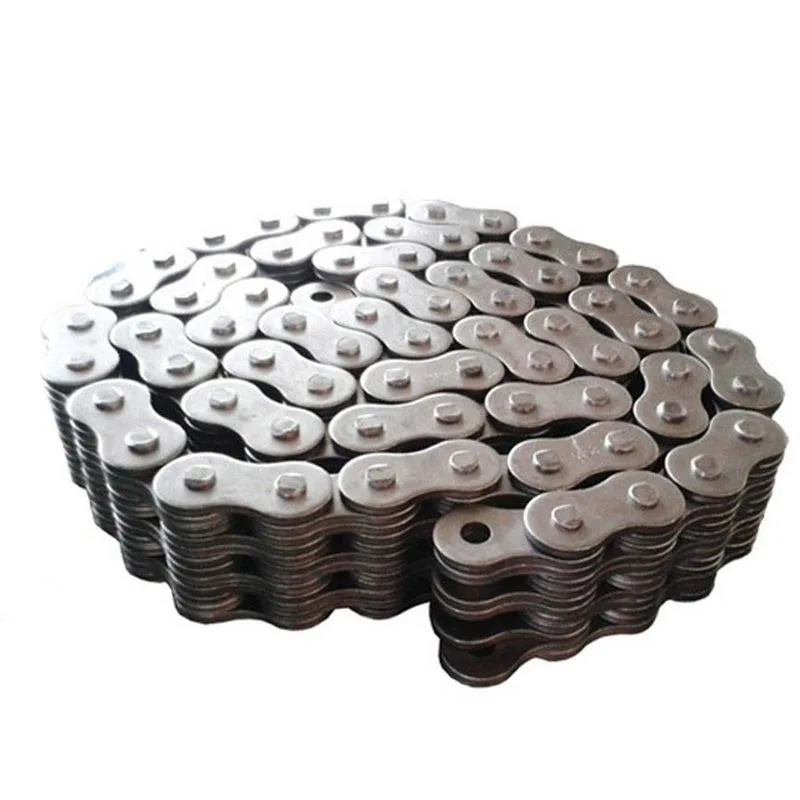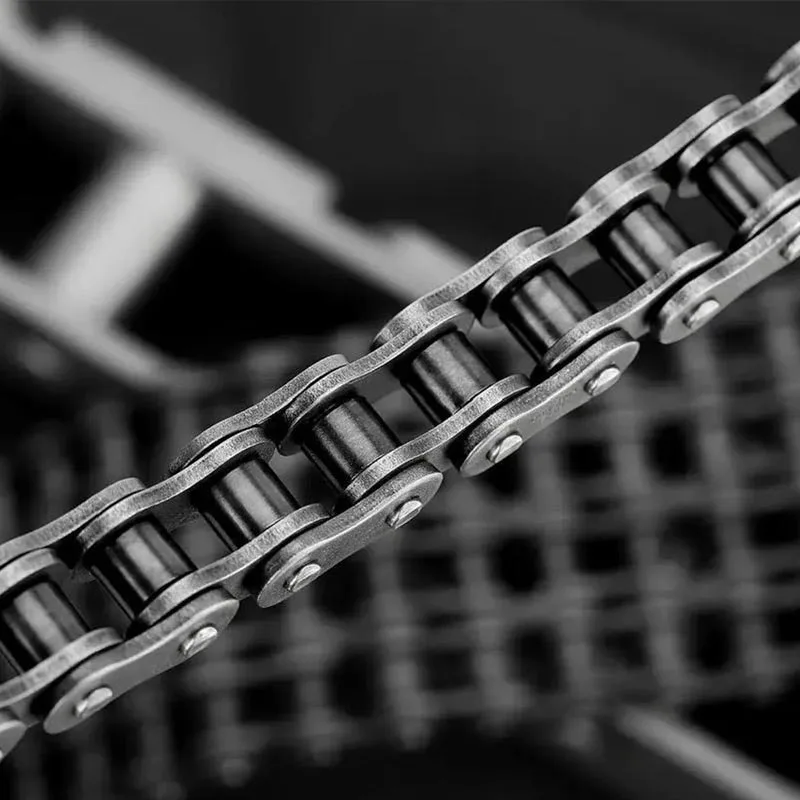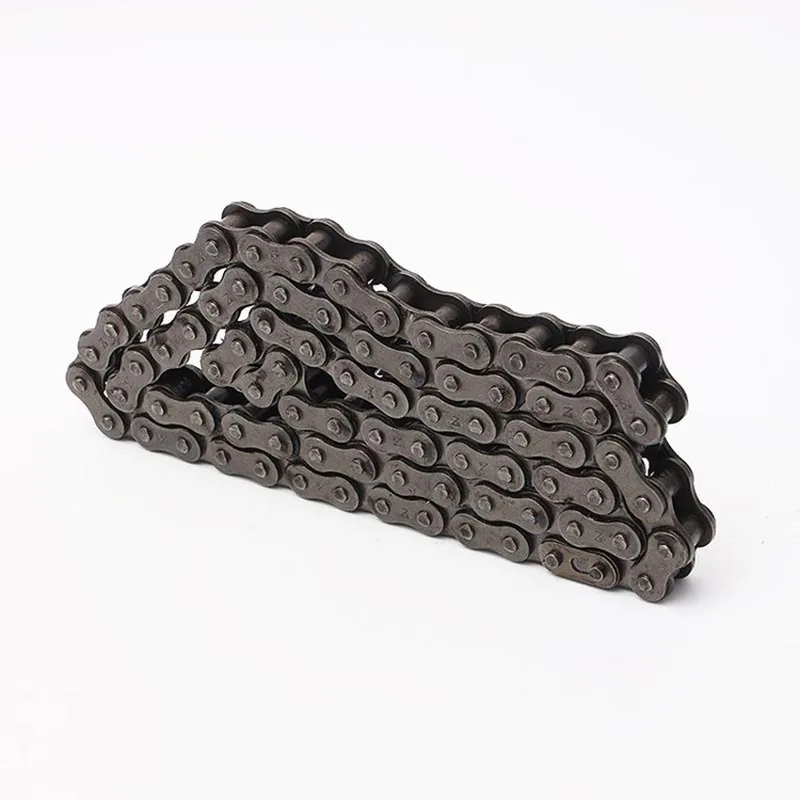
Getriebemaschinenteile beziehen sich auf die Kernkomponenten, die in Getrieben, Antriebssträngen, Antriebswellen und Bewegungssteuerungssystemen verwendet werden. Dazu gehören Zahnräder, Wellen, Lager, Kupplungen, Kettenräder, Kettenräder, Synchronnaben, Keilwellen, Universalgelenke und zugehörige präzisionsgefertigte Elemente. Diese Teile müssen zusammenarbeiten, um eine reibungslose Drehmomentumwandlung, genaue Drehzahlverhältnisse, geringes Spiel und hohe Ermüdungsbeständigkeit zu gewährleisten.
YS STAHLproduziert diese Komponenten mithilfe fortschrittlicher CNC-Bearbeitung, Wälzfräsen, Schleifen, Wärmebehandlung und Oberflächenveredelung. Jedes Teil wird nach internationalen Standards wie ISO 1328 für Zahnradgenauigkeit, DIN 3962 für Zahnprofiltoleranzen und AGMA 2001 für Zahnradbewertung hergestellt. Das Ergebnis ist eine Produktlinie, die in Umgebungen mit hoher Belastung, hoher Geschwindigkeit und hohen Temperaturen zuverlässig funktioniert.
Die folgenden Tabellen fassen die wichtigsten technischen Parameter zusammen, die die Materialauswahl, Bearbeitungstoleranzen, Oberflächenbehandlungsoptionen und mechanische Leistung für von YS STEEL gelieferte Getriebemaschinenteile bestimmen. Diese Werte basieren auf Standardproduktionsmöglichkeiten; Kundenspezifische Spezifikationen können auf Anfrage bereitgestellt werden.
Die Materialwahl wirkt sich direkt auf Tragfähigkeit, Verschleißfestigkeit, Schlagfestigkeit und Korrosionsbeständigkeit aus. YS STEEL arbeitet mit einer breiten Palette von Stählen und Legierungen, um den spezifischen Betriebsbedingungen gerecht zu werden.
| Materialqualität | Zugfestigkeit (MPa) | Streckgrenze (MPa) | Härte nach Wärmebehandlung | Typische Teile für Getriebemaschinen |
|---|---|---|---|---|
| 20CrMnTi | ≥1080 | ≥835 | HRC 58-62 (einsatzgehärtet) | Zahnräder, Synchronringe, Ritzel |
| 42CrMo | ≥980 | ≥785 | HRC 28-32 (vergütet) | Wellen, Kupplungen, Flansche |
| 40Cr | ≥900 | ≥700 | HRC 48-55 (induktionsgehärtet) | Keilwellen, Kettenräder, Radnaben |
| 45# Stahl | ≥600 | ≥355 | HRC 20-25 (normalisiert) | Schwachlastwellen, Distanzstücke, Lagergehäuse |
| 20CrNiMo | ≥1100 | ≥850 | HRC 58-62 (aufgekohlt) | Hochleistungsgetriebe, Achswellen |
| AISI 8620 | ≥980 | ≥735 | HRC 58-62 (einsatzgehärtet) | Getriebe, Differentialteile |
| AISI 4140 | ≥1000 | ≥800 | HRC 30-36 (vergütet) | Antriebswellen, Kupplungsnaben |
| 17-4PH Edelstahl | ≥1310 | ≥1180 | HRC 40-47 (altersgehärtet) | Getriebeteile für die Schifffahrt, Antriebskomponenten in Lebensmittelqualität |
Präzision ist entscheidend für die Reduzierung von Vibrationen, Lärm und vorzeitigem Verschleiß in Kraftübertragungssystemen. YS STEEL hält bei allen Teilefamilien enge Toleranzen ein.
| Teiletyp | Toleranz des Innendurchmessers | Toleranz des Außendurchmessers | Genauigkeit des Zahnprofils | Oberflächenrauheit (Ra) |
|---|---|---|---|---|
| Getriebe | H7 | h6 | DIN 6-8 | 0,8–1,6 μm |
| Wellen | — | h6 | — | 0,4–0,8 μm |
| Kupplungen | H7 | h6 | — | 0,8–1,6 μm |
| Kettenräder | H8 | h6 | ANSI B29.1 | 1,6–3,2 μm |
| Lagergehäuse | K7 | js6 | — | 0,8–1,6 μm |
| Keilwellen | — | h6 | DIN 5480 | 0,8–1,0 μm |
Alle Abmessungen werden mithilfe von Koordinatenmessgeräten (KMG), Profilprojektoren und Verzahnungsmesszentren überprüft. Rundheit, Zylindrizität und Unrundheit werden je nach Teilegröße und Anwendung auf einen Bereich von 0,01 bis 0,03 mm kontrolliert.
Oberflächenbehandlungen verbessern die Ermüdungsfestigkeit, Korrosionsbeständigkeit und das Reibungsverhalten. YS STEEL bietet mehrere Veredelungsverfahren an, die kombiniert werden können, um die gewünschte Leistung zu erzielen.
| Behandlungstyp | Gehäusetiefe (mm) | Oberflächenhärte | Hauptvorteil | Allgemeiner Gebrauch |
|---|---|---|---|---|
| Aufkohlen | 0,8-2,0 | HRC 58-62 | Hohe Oberflächenhärte mit zähem Kern | Hochleistungsgetriebe, Wellen |
| Nitrieren | 0,3-0,5 | HV 800-1100 | Hervorragende Verschleiß- und Abriebfestigkeit | Präzisionszahnräder, Keilverzahnungen |
| Induktionshärten | 1,5-4,0 | HRC 50-55 | Selektives Härten mit minimalem Verzug | Wellen, Kettenräder, Lagerzapfen |
| Schwarzes Oxid | — | — | Milder Korrosionsschutz, ästhetisches Finish | Allgemeine Hardware, Kupplungen |
| Verzinkung | — | — | Opfernder Korrosionsschutz | Befestigungselemente, freiliegende Verbindungen |
| Kugelstrahlen | — | — | Verbessert die Ermüdungslebensdauer durch Druckbeanspruchung | Zahnräder, Wellen unter zyklischer Belastung |
In der folgenden Tabelle sind typische Leistungsdaten für Standard-Getriebemaschinenteile von YS STEEL aufgeführt. Die tatsächlichen Werte hängen von der Geometrie, dem Material und den Schmierbedingungen ab.
| Parameter | Reichweite | Notizen |
|---|---|---|
| Modul (Getriebe) | 0,5-40 | Bis zu 60 kundenspezifische Module verfügbar |
| Maximaler Zahnraddurchmesser | 2000 mm | Bis zu 3000 mm für Sonderbestellungen |
| Maximale Schaftlänge | 3000 mm | Unterstützt durch CNC-Dreh- und Schleifzentren |
| Maximale Drehmomentkapazität | Bis zu 500.000 Nm | Hängt vom Material und der Wärmebehandlung ab |
| Maximale Drehzahl | Bis zu 15.000 U/min | Erfordert dynamisches Auswuchten für hohe Geschwindigkeit |
| Betriebstemperaturbereich | -40°C bis +200°C | Für höhere Temperaturen sind spezielle Legierungen erhältlich |
| Getriebespiel | 0,005–0,15 mm | Basierend auf AGMA-Klasse und Getriebegröße |
| Übertragungseffizienz | 97–99,5 % | Für ordnungsgemäß geschmierte Zahnradpaare |
| Geräuschpegel | ≤75 dB(A) | Gemessen in 1 m Entfernung unter Nennlast |
YS STAHL kombiniert metallurgisches Fachwissen mit Präzisionsbearbeitung, um Teile für Getriebemaschinen herzustellen, die generische Alternativen in anspruchsvollen Anwendungen übertreffen. Zu den wesentlichen Vorteilen gehören:
Getriebemaschinenteile von YS STEEL werden in einem breiten Spektrum von Branchen eingesetzt, in denen Leistungsdichte, Zuverlässigkeit und lange Lebensdauer von entscheidender Bedeutung sind.
Jede Bestellung von Getriebemaschinenteilen folgt einem strengen Fertigungsablauf, um Wiederholbarkeit und Einhaltung der Kundenanforderungen sicherzustellen. Der Prozess beginnt mit der Rohmaterialinspektion, bei der Stahlstangen oder Schmiedestücke mithilfe von Spektrometern und Ultraschallprüfungen auf chemische Zusammensetzung und innere Mängel überprüft werden.
Anschließend werden die Bauteile durch CNC-Drehen, Fräsen und Wälzfräsen in Form gebracht. Bei Zahnrädern, die eine hohe Genauigkeit erfordern, wird nach der Wärmebehandlung das Zahnradschleifen oder Honen durchgeführt. Wärmebehandlungszyklen wie Aufkohlen, Abschrecken, Anlassen oder Nitrieren werden präzise gesteuert, um das vorgegebene Härteprofil zu erreichen. Nach der Wärmebehandlung werden die Teile einer Maßkontrolle, Oberflächenrauheitsmessung und Härteprüfung unterzogen.
Zu den Funktionstests gehören die Überprüfung des Kontaktmusters des Zahnrads, die Messung des Spiels und das dynamische Auswuchten für schnell rotierende Teile. Mit jeder Lieferung werden abschließende Prüfberichte geliefert, in denen alle kritischen Abmessungen und Materialzertifikate dokumentiert sind.
F: Welche Arten von Getriebemaschinenteilen werden am häufigsten in einem Industriegetriebe verwendet?
A: Zu den häufigsten Typen gehören Zahnräder mit Evolventenzahnprofilen, Getriebewellen, Keilwellen, Lagerzapfen, Kupplungen und Distanzringe. Je nach Getriebedesign kann es sich bei den Zahnrädern um Stirnräder, Schrägräder, Kegelräder oder Schnecken handeln. Wellen bestehen typischerweise aus legiertem Stahl mit mittlerem Kohlenstoffgehalt und sind an den Lager- und Getriebesitzbereichen gehärtet. Kupplungen verbinden das Getriebe mit der Antriebsmaschine oder der angetriebenen Ausrüstung und müssen Winkel- und Axialfehler tolerieren. Distanzringe sorgen für die korrekte axiale Positionierung von Lagern und Zahnrädern. YS STEEL fertigt alle diese Komponenten als Einzelteile oder als komplett aufeinander abgestimmte Sets nach Kundenzeichnungen.
F: Wie wähle ich das richtige Material für Getriebemaschinenteile aus?
A: Die Materialauswahl hängt von der Betriebsbeanspruchung, der Stoßbelastung, der Temperatur und den Verschleißbedingungen ab. Bei hoher Kontaktspannung und Biegeermüdung in Zahnrädern werden einsatzgehärtete Stähle wie 20CrMnTi, 20CrNiMo oder AISI 8620 bevorzugt, da sie eine harte Oberfläche und einen zähen Kern bieten. Für Wellen, die Torsions- und Biegebelastungen ausgesetzt sind, bieten legierte Stähle mit mittlerem Kohlenstoffgehalt wie 42CrMo oder AISI 4140 ein gutes Gleichgewicht zwischen Festigkeit und Bearbeitbarkeit. In korrosiven Umgebungen bieten martensitische Edelstähle wie 17-4PH sowohl Festigkeit als auch Korrosionsbeständigkeit. Die Ingenieure von YS STEEL können eine Finite-Elemente-Analyse durchführen und das kostengünstigste Material empfehlen, das den erforderlichen Sicherheitsfaktor erfüllt.
F: Welche Oberflächenbehandlungen bietet YS STEEL für Getriebemaschinenteile an?
A: YS STEEL bietet Aufkohlen, Nitrieren, Induktionshärten, Brünieren, Verzinken, Verchromen und Kugelstrahlen an. Durch das Aufkohlen wird eine Einsatztiefe von 0,8–2,0 mm mit einer Oberflächenhärte von HRC 58–62 erreicht, ideal für Hochleistungszahnräder. Durch Nitrieren entsteht ein dünneres Gehäuse von 0,3–0,5 mm mit einer Härte von bis zu HV 1100, geeignet für Präzisionsgetriebe, die eine minimale Verformung erfordern. Beim Induktionshärten werden Wellenzapfen und Getriebezähne selektiv mit Einsatztiefen von 1,5 bis 4,0 mm gehärtet. Zum Korrosionsschutz wird eine Verzinkung oder Brünierung aufgebracht. Zu jeder dieser Behandlungen kann Kugelstrahlen hinzugefügt werden, um die Ermüdungsbeständigkeit durch die Erzeugung von Druckeigenspannungen zu verbessern.
F: Welche Qualitätskontrollmaßnahmen wendet YS STEEL für Getriebemaschinenteile an?
A: YS STEEL folgt einem mehrstufigen Qualitätskontrollprozess. Eingehende Rohstoffe werden mit optischen Emissionsspektrometern auf ihre chemische Zusammensetzung und Ultraschallprüfungen auf interne Mängel überprüft. Während der Bearbeitung werden bei prozessbegleitenden Inspektionen Mikrometer, Messschieber und KMG zur Überprüfung der Abmessungen eingesetzt. Nach der Wärmebehandlung prüfen Härteprüfer an mehreren Stellen die Oberflächen- und Kernhärte. Verzahnungsmesszentren bewerten Zahnprofil, Schrägungswinkel und Teilungsgenauigkeit nach DIN- oder AGMA-Standards. Die Magnetpulverprüfung erkennt Oberflächenrisse an kritischen Teilen. Zu jeder Lieferung gehören ein Maßkontrollbericht, ein Materialzertifikat und ein Wärmebehandlungsprotokoll, um eine vollständige Rückverfolgbarkeit zu gewährleisten.